去苏州验厂这件事,说穿了就一句:别在展厅里做决定。
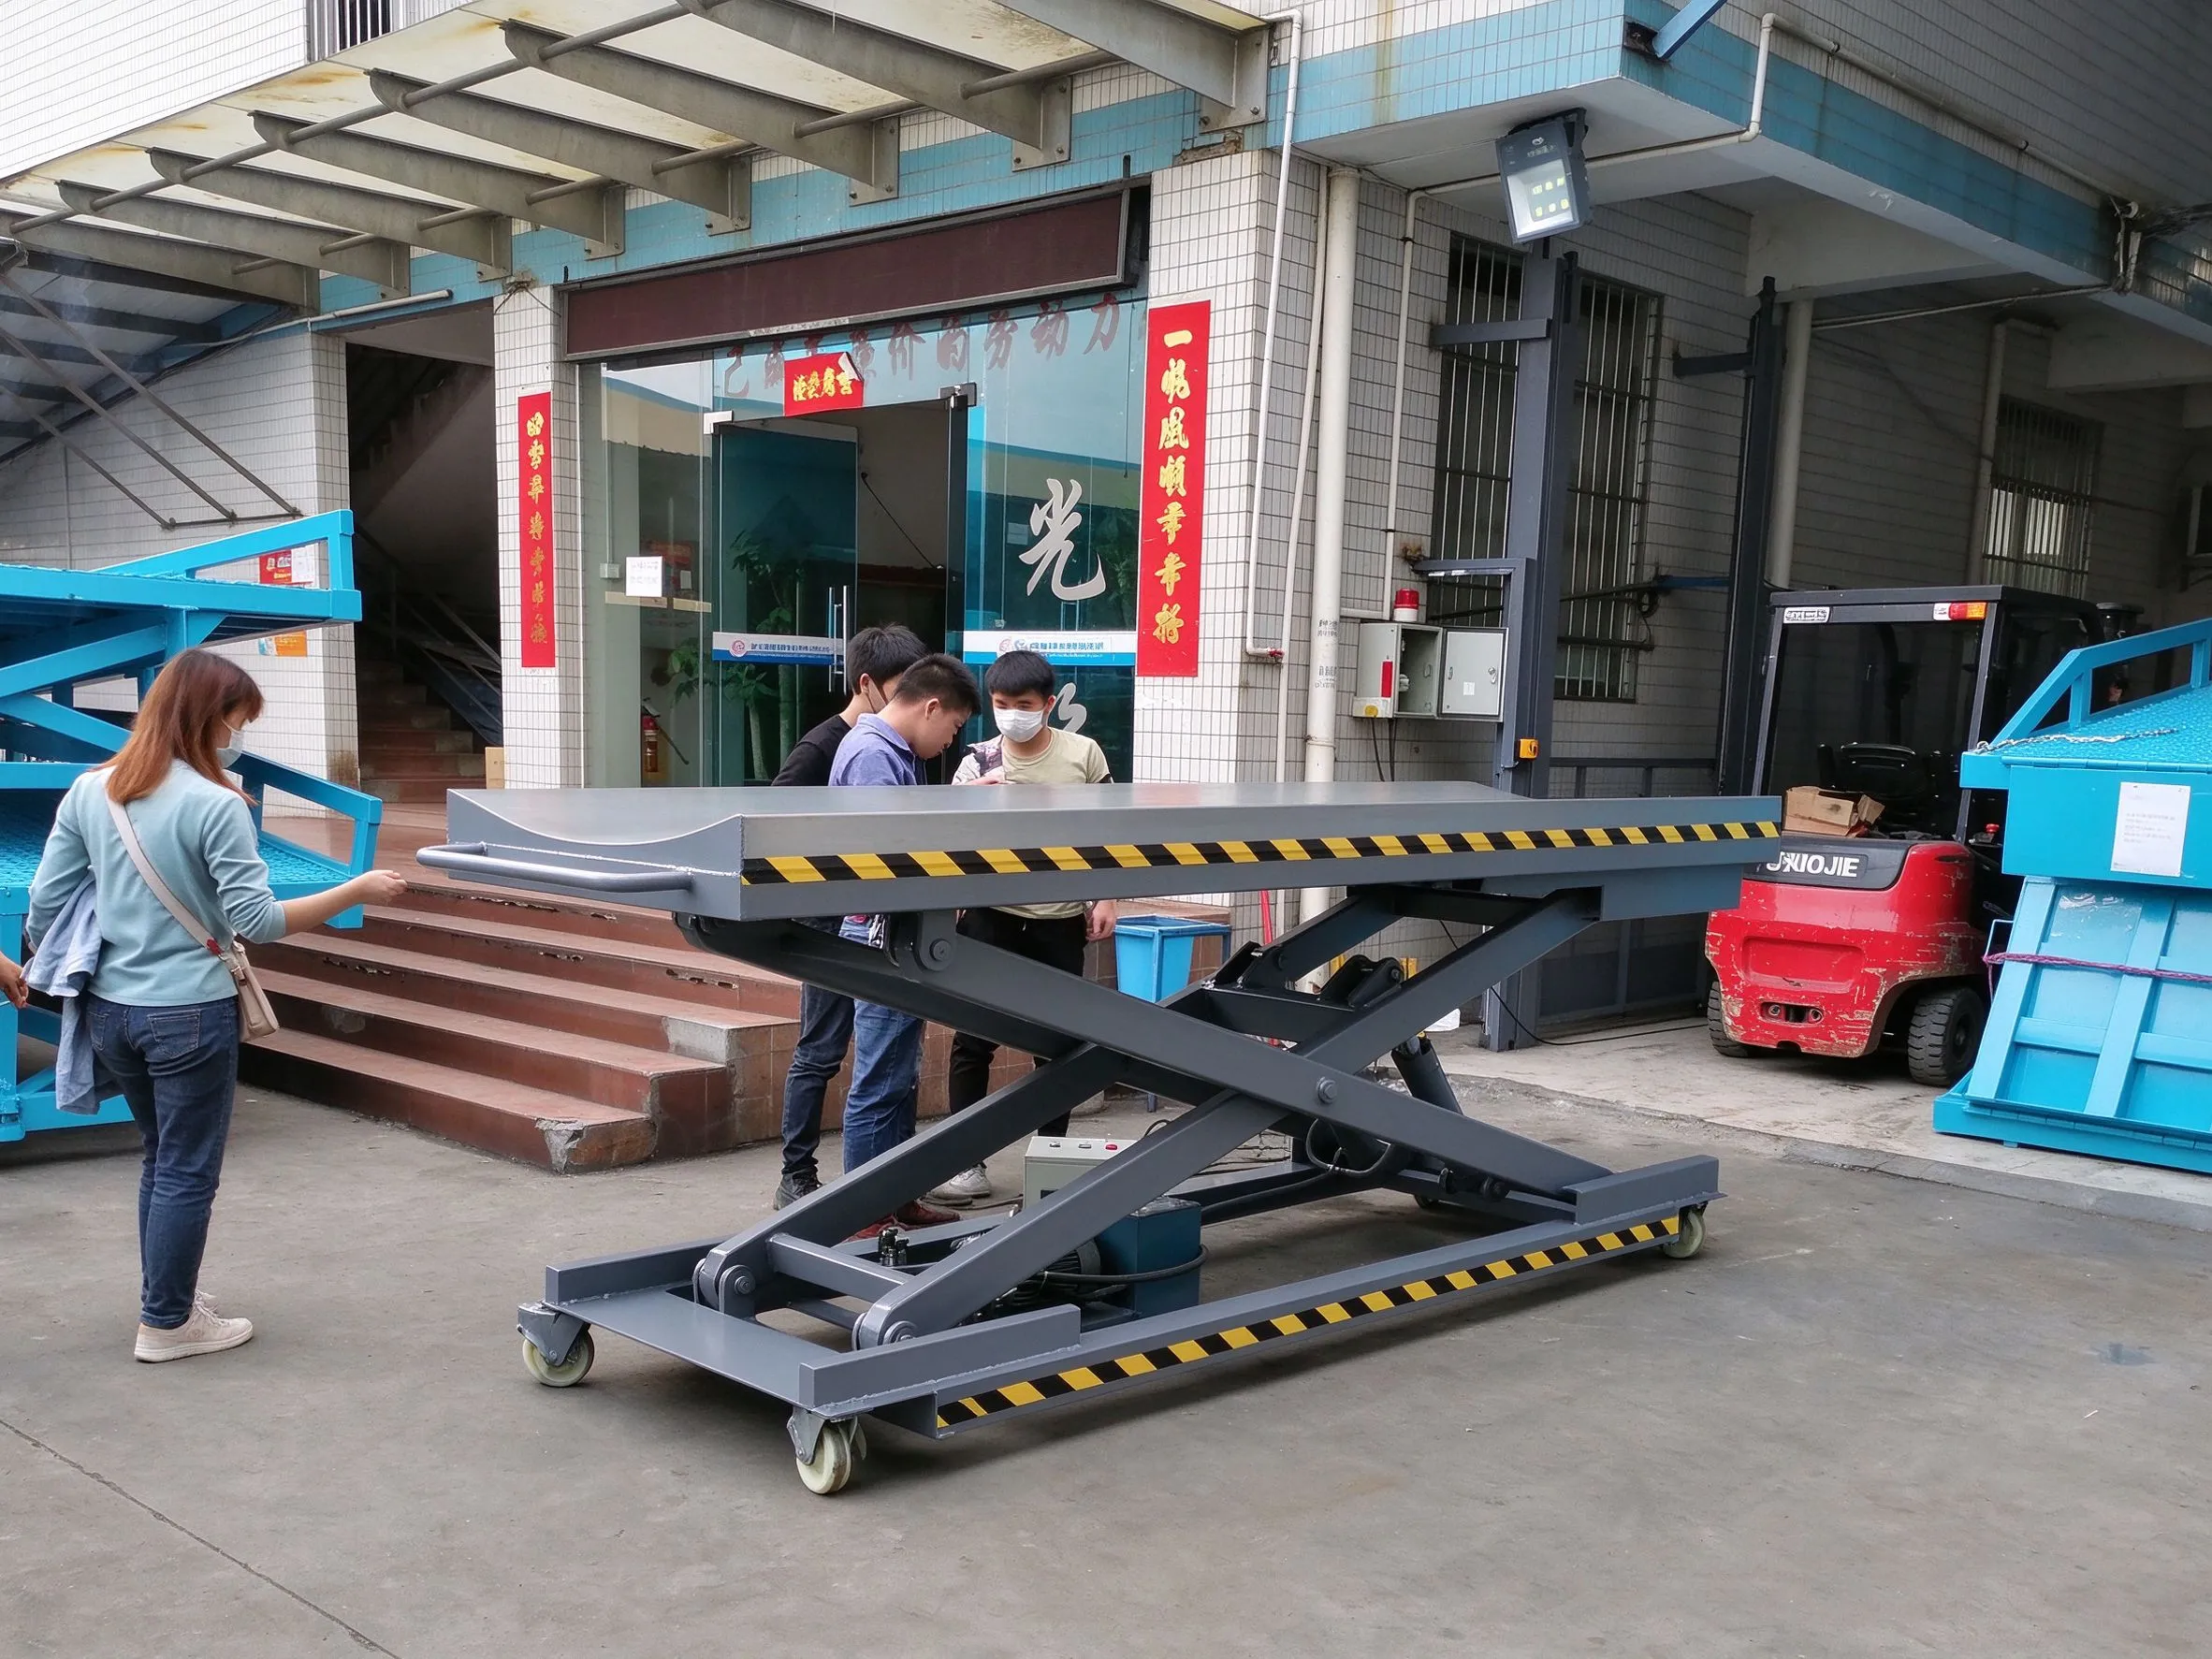
我第一次陪客户去吴江一带看剪叉式升降平台,前后跑了四家。头一家展厅擦得锃亮,销售讲得也顺,可我们提出要进车间看下料区,对方先说“在另一个厂区”,又说“今天刚好检修”。后来我学乖了,行程单上第一项就写:看车间,不看样机。样机是给人看的,车间是给活干的。
下面这些细节,都是我在实际验厂和合同扯皮中攒下来的,谈不上标准答案,但多数情况下能帮你少走点弯路。
进门先看下料和焊装,不看成品
剪叉式升降平台的结构其实不复杂,关键就在剪叉臂、底盘和平台框架这几块钢件上。进车间我先走两处:钢板下料区和焊装工位。
下料区看什么?看有没有数控切割设备,看切下来的板材边缘是否整齐。如果还是靠手工火焰切割、边缘挂渣明显,那后续焊缝质量很难稳。苏州本地做这类设备的厂子规模差异很大,小厂外协下料很常见,这本身不算毛病,但你要问清楚:外协哪家、有没有进料检验记录。
焊装工位就看两点。一是剪叉臂的焊缝是不是连续、有没有明显补焊痕迹;二是工装夹具。批量做剪叉臂的厂,一般会有定位工装,靠划线对位拼出来的,尺寸一致性会差一截。我见过一台用了两年剪叉明显跑偏的设备,拆开看就是销轴孔位公差没控制住,这类问题在验厂当天基本看不出来,只能从工装和加工设备上判断。
顺带看一眼喷涂前的除锈工序。有些厂直接打磨了就喷,短期内看不出,沿海或潮湿车间用一两年,漆面起泡就来了。
质检记录要翻原件,不要看装订好的册子
很多厂能拿出一本装订整齐的质检文件,翻起来很漂亮。我一般要求看当批次的原始记录,手写的、带日期的、有检验员签字的。
重点翻三样:
- 原材料材质单,尤其是主要受力钢板,看牌号和炉批号能不能对上入库记录;
- 焊缝检验记录,关键焊缝有没有做探伤,做的是抽检还是全检;
- 整机测试记录,空载、额定载荷、超载测试分别做了没有,记录上有没有具体数值而不只是“合格”两个字。
这里有个细节值得留意:超载测试。按常规做法,出厂前应做一定比例的超载试验,但执行到什么程度,各家差别不小。你可以在验厂时直接问测试比例和测试时长,答得含糊的,合同里就把验收测试条款写细。
油缸和液压站我通常单独问来源。不是非要进口件,国产正规厂家的也可以,但要能说清品牌、型号,最好合同附一份主要外购件清单。密封件、油管、电控元件同理。这些件占比不大,坏了却最耽误事。
合同里最容易含糊的三处
验厂看的是能力,合同锁的是责任。我见过太多合同只写“质保一年”,真出问题时双方各说各话。
质保范围。写清楚是整机还是主要结构件,易损件(密封圈、油管、轮子)是否除外。结构件焊缝开裂和液压渗漏,处理方式完全不同,最好分开写。
响应时间。别只写“及时响应”,写成具体承诺:接到报修后多长时间内给出处理方案,苏州本地或周边多久到场。设备停一天,产线损失可能比维修费高得多。
验收标准。这一条最容易被忽略。建议把验收测试写进合同:到场后做空载升降、额定载荷升降、起升到位的稳定性检查,明确由谁见证、不合格怎么处理。付款节点尽量和验收挂钩,尾款留一部分到稳定运行一段时间之后再付。
还有个老生常谈但确实管用的:合同附技术协议,把台面尺寸、起升高度、额定载荷、电源条件、防护配置逐项写死。口头答应的护栏、防夹脚挡板、急停按钮,不落到纸上就等于没有。
验收当天我自己会做的几件事
设备到场,别急着签字。我会先看铭牌和合同参数是否一致,再看液压系统有没有渗漏,然后空载升降几个来回,听有没有异响,观察剪叉起落是否平稳。
满载测试尽量做,配重可以用现场物料。起升到高位后停住,看有没有缓慢下沉,这能反映液压锁和油缸状态。台面四角的高度差也顺手量一下。
最后把随机资料收齐:说明书、合格证、主要外购件清单、电气图。缺资料的,验收单上注明,别嫌麻烦。
如果你还在选型阶段,可以先看看选购升降设备的思路,把参数和工况理清楚再谈价,验厂时会更有底气;合同条款方面,设备采购合同的验收与质保写法也值得提前过一遍。
几个常被问到的问题
问:厂子不大,是不是就一定不靠谱?
不一定。苏州有不少中小厂专做某一类升降设备,工艺反而扎实。关键看它有没有稳定的下料和焊装能力、质检记录是否真实可查。规模大但全靠外协拼装的,我也见过出问题的。
问:验厂要提前准备什么?
带一份问题清单,最好带上你们车间的工况参数(地面条件、使用频率、载重需求)。现场让对方按你的工况解释配置选择,比听通用介绍有用得多。另外提前说明要进车间、要看质检原件,省得当天被“安排”。
问:质保期谈多久合适?
多数情况下一年是常见起点,结构件可以争取更长。比起单纯拉长年限,我更看重响应时间和备件供应承诺,这两项对实际使用的影响往往更大。
相关阅读: 深圳卸货平台选购指南:新手从载重测算到安装验收的避坑清单 · 西安移动式登车桥租赁还是购买?按装卸频率算清年成本再定 · 北京厂房剪叉式升降平台定制案例:仓储高空作业选型到落地效果复盘